بالنسبة لمصنعي أنابيب الفولاذ المقاوم للصدأ، لا يقتصر اختيار عملية اللحام المناسبة على سرعة اللحام فحسب، بل يؤثر هذا القرار على جودة اللحام، واستقرار الإنتاج، والحرارة المستخدمة، والاستثمار في المعدات، والصيانة، وفي النهاية على تكلفة المتر الواحد من الأنبوب النهائي. لذا، ينبغي للمشترين الذين يخططون لإنشاء مصنع صناعي لأنابيب الفولاذ المقاوم للصدأ أن تستند المقارنة الحقيقية إلى خط الإنتاج بأكمله، وليس إلى شعلة اللحام وحدها.
المشكلة الرئيسية: ما هي عملية اللحام الأنسب لإنتاجك؟
لا تزال مصانع أنابيب اللحام التقليدية بتقنية TIG حلاً فعالاً لأنابيب الفولاذ المقاوم للصدأ، خاصةً عندما تكون جودة اللحام ومرونة العملية من الأولويات. مع ذلك، قد يواجه المصنّعون الذين ينتجون كميات كبيرة قيودًا على سرعة الإنتاج ودرجة الحرارة المُدخلة. فزيادة التعرض للحرارة قد تزيد من مساحة المنطقة المتأثرة بالحرارة، مما يجعل عمليات التشطيب أو التلدين اللاحقة أكثر صعوبة.
تعتمد عملية اللحام بالليزر على نهج مختلف. إذ يُنشئ شعاع ليزر مُركّز منطقة لحام ضيقة ذات كثافة طاقة عالية، مما يسمح للمصنّعين بتحقيق سرعات إنتاج عالية مع الحفاظ على شكل لحام مُتحكّم به. وهذا ما يجعل آلة تصنيع الأنابيب باللحام بالليزر خيارًا جذابًا للتطبيقات التي تُعدّ فيها الإنتاجية، ودقة الأبعاد، وجودة السطح عوامل بالغة الأهمية.
ينبغي أن يراعي الاختيار أيضاً مادة الأنبوب، وسماكة جداره، ونطاق قطره، والإنتاج المطلوب، وعمليات التلدين اللاحقة، ومعايير الجودة التي يلتزم بها العميل. لا يوجد حلٌّ مثاليٌّ يناسب الجميع؛ فالعملية الصحيحة تعتمد على هدف الإنتاج.
الحل: اللحام بالليزر مقابل لحام TIG ثلاثي الكاثود
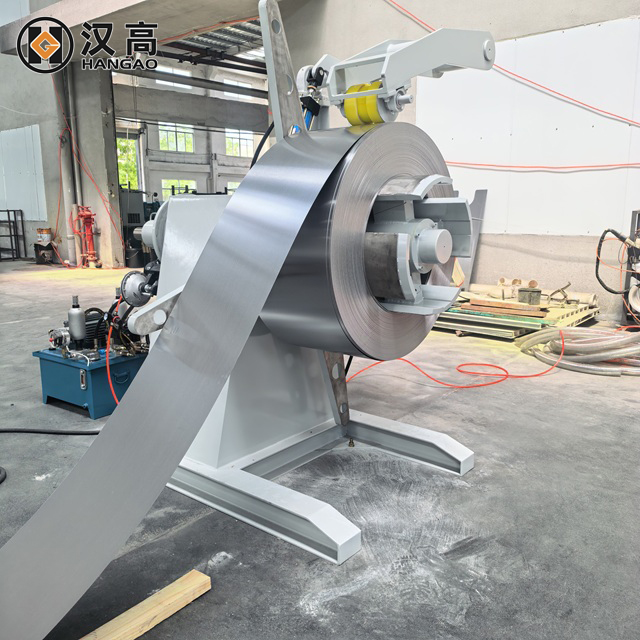
في إنتاج الفولاذ المقاوم للصدأ بكميات كبيرة، توفر عملية اللحام بالليزر ميزة كبيرة في تركيز العمليات. شركة هانغاوخط إنتاج الأنابيب الملحومة بالليزريدمج هذا النظام عمليات التشكيل، واللحام بالليزر، وتشكيل خرزة اللحام، والقياس، والتلدين اللامع، والقطع بالليزر، والتفريغ في نظام إنتاج متواصل. وتشير الشركة المصنعة إلى أن خط الإنتاج قادر على الوصول إلى سرعة 15 مترًا في الدقيقة لأنابيب الفولاذ المقاوم للصدأ 304 بأبعاد 16 × 0.6 مم، وبمعدل إنتاجية يتجاوز 98%.
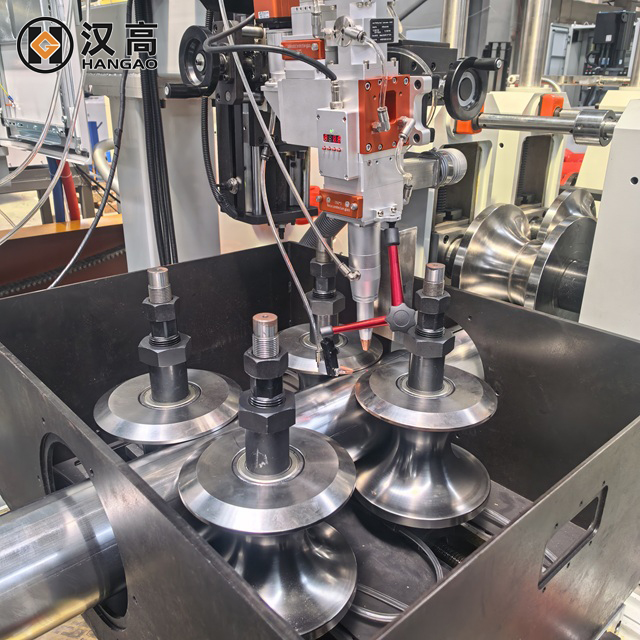
يُركز النظام أيضاً على الدقة وإمكانية التتبع. يُحدد انحراف العمود عند ≤ 0.03 مم، بينما يُمكن تسجيل بيانات الإنتاج، مثل معايير اللحام والطاقة والتردد، لضمان إمكانية التتبع. تُعد هذه الميزات ذات قيمة خاصة للمصانع التي تُنتج أنابيب صناعية موحدة على نطاق واسع.
تظل تقنية اللحام بالقوس الكهربائي المحمي بالغاز (TIG) قادرة على المنافسة بشكل كبير عندما يحتاج المشغلون إلى عملية لحام ناضجة ومرنة.نظام اللحام بالقوس الكهربائي ثلاثي الكاثود من هانغاوتستخدم هذه الآلة ثلاثة مشاعل لحام مزودة بنظام تحكم كهرومغناطيسي مزدوج. يساعد المشعل الأول على تنظيف الزيت والنتوءات، بينما يقوم الثاني بتسخين المادة مسبقًا، ويركز الثالث القوس الكهربائي للحام العميق بتيار منخفض نسبيًا. ووفقًا لهانغاو، يُسهم هذا الترتيب في تقليل العيوب مثل التآكل غير الكامل والتخلف المغناطيسي، مع زيادة سرعة اللحام وتحسين جودته.
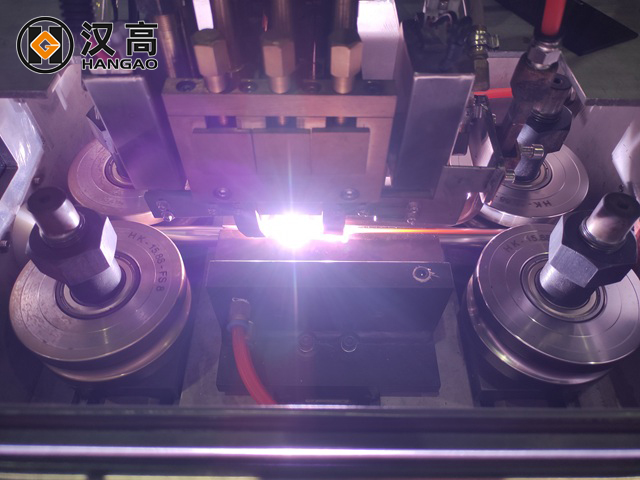
يُميّز هذا التصميم نظام الكاثود الثلاثي عن نظام اللحام التقليدي أحادي القطب بتقنية TIG. تعمل مراحل التحكم الإضافية على تحسين التحضير وتوزيع الحرارة واستقرار القوس الكهربائي قبل وأثناء اللحام.
المعايير الفنية: ما الذي يجب على المشترين مقارنته؟
عند تقييم ماكينة تصنيع أنابيب الفولاذ المقاوم للصدأ، ينبغي على المشترين النظر إلى ما هو أبعد من سرعة اللحام الاسمية. هناك خمسة معايير تستحق اهتماماً خاصاً.
يُحدد عمق اختراق اللحام ما إذا كان بإمكان الوصلة تحقيق السلامة الميكانيكية المطلوبة دون التعرض لحرارة زائدة. بالنسبة للفولاذ المقاوم للصدأ ذي الجدران الرقيقة، قد يؤدي الاختراق المفرط إلى تشوه أو عيوب سطحية، بينما يؤدي الاختراق غير الكافي إلى إضعاف قوة اللحام.
تُعدّ المنطقة المتأثرة بالحرارة (HAZ) عاملاً مهماً آخر. يُركّز اللحام بالليزر الطاقة عموماً في مساحة أصغر، مما يُساعد على تقليل التشوه الحراري. يُولّد لحام TIG حرارة موزعة بشكل أكبر، مع العلم أن نظاماً ثلاثي الكاثود مُصمّماً بشكل صحيح يُمكنه تحسين التحكم في الحرارة.
يجب تقييم سرعة الإنتاج بالتزامن مع أبعاد الأنابيب. يغطي خط إنتاج الليزر من هانغاو أنابيب الفولاذ المقاوم للصدأ بأقطار تتراوح من 5 إلى 114 مم تقريبًا، وسماكات جدارية من 0.4 إلى 4.0 مم، وذلك حسب الطراز. وتتراوح سعات خط إنتاج الليزر المُدرجة من 1 إلى 15 مترًا في الدقيقة.
بالنسبة لمعدات اللحام بالقوس الكهربائي ثلاثي الكاثود، تسرد شركة Hangao نماذج تغطي أقطارًا خارجية تتراوح من 6 إلى 365 مم تقريبًا، وسماكة جدار تتراوح من 0.4 إلى 10.0 مم، وسرعات تصل إلى 15 م/دقيقة.
وأخيرًا، ينبغي على المشترين تقييم أنظمة التشغيل الآلي وإدارة البيانات. فالتحكم الذكي، وتسجيل المعلمات، وتتبع اللحام، والمعالجة الحرارية، والحماية التلقائية من الأعطال، كلها عوامل قد يكون لها تأثير أكبر على تكاليف التشغيل على المدى الطويل من تقنية اللحام الأولية نفسها.
مقارنة سريعة
| عامل | اللحام بالليزر | لحام TIG ثلاثي الكاثود |
| سرعة اللحام | إمكانات عالية جداً | عالي |
| مدخلات الحرارة | مركز للغاية | يتم التحكم فيها من خلال اللحام متعدد المراحل |
| منطقة خطرة | ضيق بشكل عام | أوسع بشكل عام |
| جودة اللحام | ممتاز مع إعداد دقيق | ممتاز مع المعايير المُحسّنة |
| الأتمتة | مناسب للغاية | مناسب للغاية |
| الاستثمار الأولي | عادة أعلى | عادة ما يكون أكثر اعتدالا |
| مرونة الإنتاج | الأفضل للإنتاج القياسي بكميات كبيرة | مرونة عالية في جميع التطبيقات |
بالنسبة للمشترين الذين يبحثون عن مقارنة تكلفة اللحام بالليزر مقابل اللحام بتقنية TIG لأنابيب الفولاذ المقاوم للصدأ، يجب أن تشمل الحسابات استهلاك الطاقة والمواد الاستهلاكية والعمالة والصيانة ومعدل الخردة وسرعة الإنتاج والإنتاج السنوي - وليس فقط سعر شراء الآلة.
دراسة حالة عميل: اختيار الخط الإنتاجي المناسب لتحقيق أهداف الإنتاج
لنفترض شركةً لإنتاج أنابيب الفولاذ المقاوم للصدأ، تُورّدها للاستخدامات الصناعية والصحية. يستخدم خط إنتاجها الحالي لحام TIG التقليدي، لكنه يُعاني من صعوبة زيادة الإنتاج دون التأثير على جودة اللحام. في هذه الحالة، قد لا يكون استبدال العملية برمتها دون دراسة الحل الأمثل.
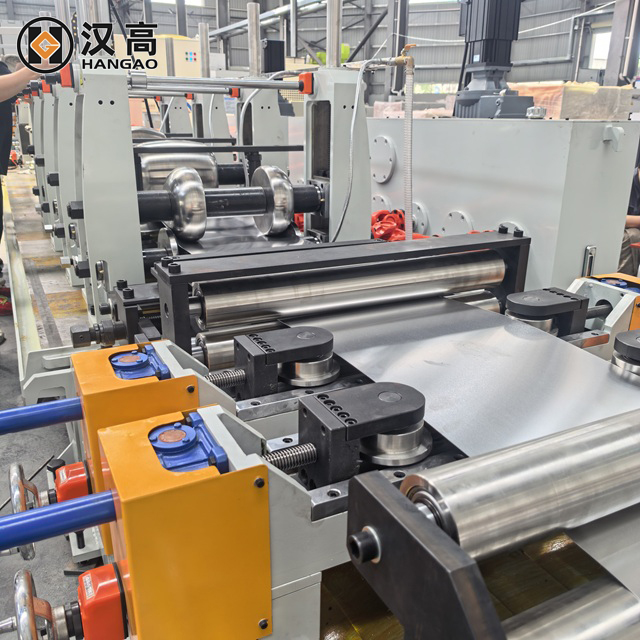
إذا كان المصنع ينتج بشكل أساسي أنابيب رقيقة الجدران قياسية بكميات كبيرة، فإن خط اللحام بالليزر يوفر ميزة إنتاجية أكبر. يجمع نظام الليزر من هانغاو بين اللحام والتشكيل، ودرفلة الخرز، والقياس، والتلدين اللامع، والقطع، والتفريغ، مما يقلل الحاجة إلى تنسيق عدة آلات مستقلة.
إذا كان المصنع ينتج مجموعة أوسع من درجات الفولاذ المقاوم للصدأ ومواصفات الأنابيب، فقد يكون حل اللحام بتقنية TIG ثلاثية الكاثود أكثر ملاءمة. وتؤكد شركة هانغاو أن نظامها قابل للتطبيق على مواد تشمل الفولاذ المقاوم للصدأ 316L، والفولاذ المقاوم للصدأ المزدوج، وسبائك النيكل، مما يجعله مناسبًا للتطبيقات الصحية والبتروكيماوية والغذائية والسيارات التي تتطلب معايير عالية.
بمعنى آخر، فإن أفضل مطحنة أنابيب الفولاذ المقاوم للصدأ الصناعية هي تلك التي تتناسب مع مزيج منتجات المصنع واقتصاديات الإنتاج - وليس مجرد الآلة ذات السرعة المعلن عنها الأعلى.
5. الأسئلة الشائعة
1. هل اللحام بالليزر أفضل من اللحام بتقنية TIG لأنابيب الفولاذ المقاوم للصدأ؟
ليس في كل التطبيقات. يُعدّ اللحام بالليزر جذابًا بشكل خاص للإنتاج عالي السرعة والكميات الكبيرة مع مدخلات حرارية منخفضة. يوفر لحام TIG استقرارًا مثبتًا للعملية ومرونة واسعة في التطبيقات. ينبغي أن تحدد متطلبات الإنتاج الاختيار.
2. هل اللحام بالليزر أغلى من اللحام بتقنية TIG؟
قد يكون الاستثمار الأولي في المعدات مرتفعًا. ومع ذلك، قد يقلل نظام الليزر من تكلفة المتر الواحد عند الاستفادة الكاملة من سرعة الإنتاج العالية، والأتمتة، والإنتاجية، وانخفاض التأثير الحراري.
3. ما هي الميزة الرئيسية للحام TIG ثلاثي الكاثود؟
يُحسّن نظام اللحام ثلاثي المراحل من تجهيز الحواف والتسخين المسبق واللحام القوسي النهائي. وبالاقتران مع التحكم الكهرومغناطيسي، صُمم هذا النظام لتحسين استقرار اللحام وتقليل العيوب الشائعة.
4. ما هي العملية الأفضل لأنابيب الفولاذ المقاوم للصدأ ذات الجدران الرقيقة؟
تُعدّ اللحام بالليزر خيارًا مفضلًا في كثير من الأحيان عندما تكون السرعة العالية، ودقة إدخال الحرارة، وضيق منطقة التأثير الحراري من العوامل المهمة. مع ذلك، يُمكن للحام TIG المُحسّن إنتاج أنابيب رقيقة الجدران عالية الجودة، لا سيما عند استخدام خط الإنتاج للحام متعدد الكاثودات والتحكم الدقيق في العملية.
5. كيف أختار بين آلة تصنيع الأنابيب بالليزر وآلة تصنيع الأنابيب بتقنية TIG؟
ابدأ بتحديد قطر الأنبوب، وسماكة الجدار، وأنواع الفولاذ المقاوم للصدأ، والسرعة المستهدفة، وحجم الإنتاج السنوي، ومتطلبات جودة اللحام، وعملية التلدين اللاحقة، والميزانية. ثم قارن خط الإنتاج بالكامل بدلاً من وحدة اللحام وحدها.
